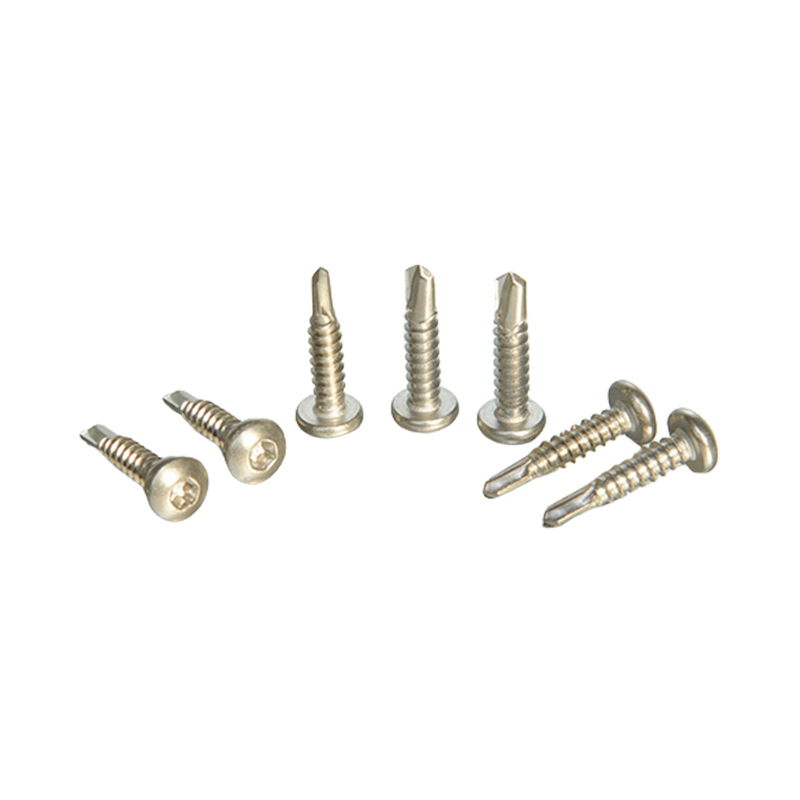
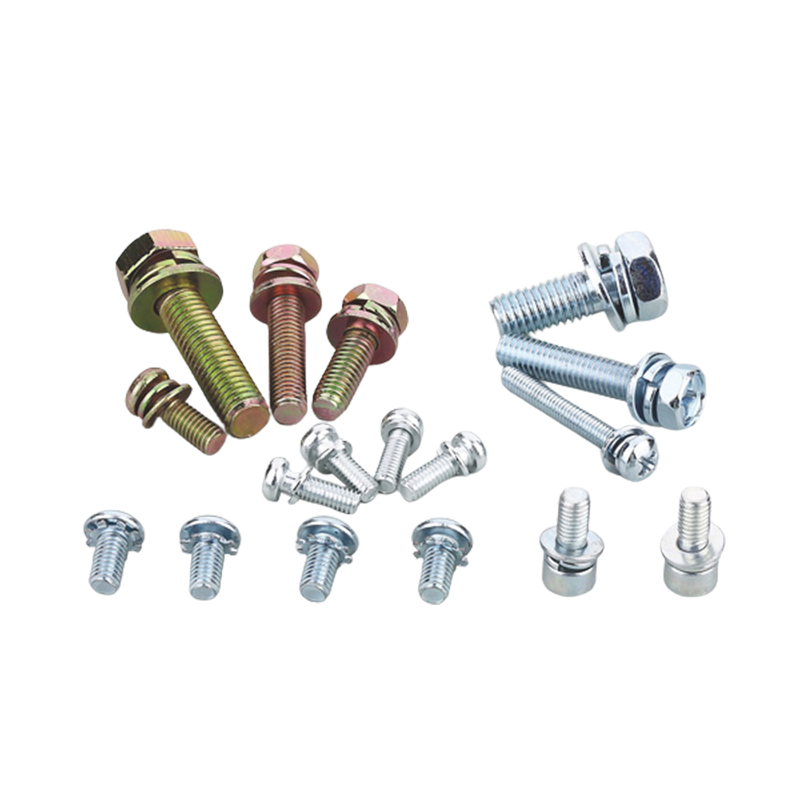
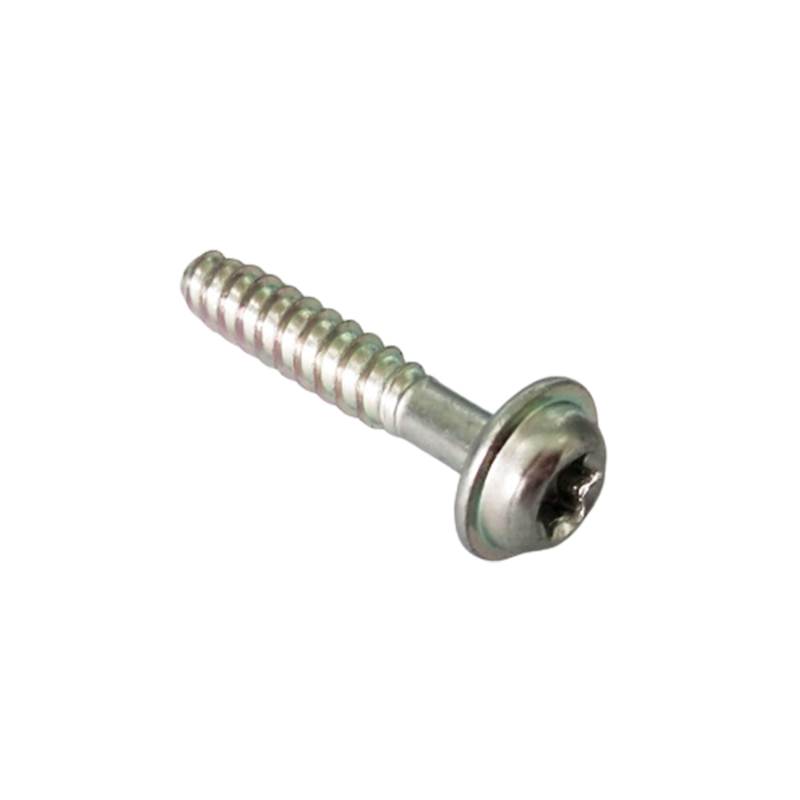
Takzvané konvenční šrouby s vlastním klepnutím jsou šrouby, které mohou být samosvářeny. Rozdíl mezi tímto šroubem a běžným šroubem spočívá v tom, že před utažením je třeba vyvrtat vhodný šroubový otvor, zatímco tento šroub nevyžaduje otvor šroubu. Během zašroubování může být samohře, což výrazně ušetří instalační kroky a čas. Znáte tedy výrobní proces tohoto šroubu? Dnes technický personál upevňovacích prvků Hualong sestavil kompletní dokument o výrobním procesu.
Za prvé, je nutné pochopit vybavení potřebné pro výrobu samovahovacích šroubů, včetně strojů na kreslení drátu, strojů na studené směry a strojů na zuby.
Níže je podrobný úvod do úplného výrobního procesu:
1. Kresba drátu
Kreslení drátu: Tento krok také známý jako drátěný výkres, zahrnuje hlavně natažení drátu k stroji studeného hlavidla. Obvykle existuje také proces před výkresem drátu, což je mytí kyseliny. Aby se odstranil oxidový film na povrchu drátu a vytvořil vrstvu fosfátového filmu na povrchu, je hlavním účelem promytí kyseliny odstranit nečistoty na povrchu drátu co nejvíce a zabránit drsnosti povrchu způsobující škrábance na formě. Po promytí kyseliny musí být povrch vodiče nakreslený strojem na kreslení drátu, aby splňoval požadovaný průměr drátu. Délka průměru drátu by měla být délka potřebná pro vyrobený šroub.
2. Formování (embryo nehty)
U šroubů je formování velmi důležitým krokem. Obecně je nejprve vyžadováno formování hlavy. Po procesu prvního simulovaného vyšetření a dvou úderů může být vytvořena hlava. Existuje mnoho tvarů hlavy, jako jsou hexagonální zásuvky, hlavy, kulaté hlavy, velké ploché hlavy, S a vnější hexagony. Během procesu formování jsou také vyžadovány následující procesy:
① Blokování: Obecně je nutné používat pohyblivé nůžky pro jednosměrné pohyb, aby se drát uvízl v řezací formě do požadovaného tvaru, což z něj činí prázdný materiál.
② Jeden tah: Tento krok zahrnuje hlavně upevnění formy, což umožňuje, aby se hlava polotovaru začala formovat, ale tento tah se nemůže plně vytvořit. Pokud je tvarem hlavy šroubu rovnou drážkou, obsah matrice je hlavně konkávní a eliptické drážka. Pokud je hlava šroubu křížovou drážkou, obsah matrice je hlavně konkávní a čtvercové drážky.
③ Druhé děrování: Po průchodu prvním děrováním musí děrovací nástroj fungovat úplně. Druhá děrovací matrice se pohybuje směrem k přední části formy a druhá děrovací matrice pracuje dopředu, aby úplně tvarovala šroub. Potom může děrovací tyč vytlačit z prázdného materiálu.
3. Tření zubů
V tomto procesu může být nehtový mezera vyrobena do vzorku vlákna. Je třeba připravit dvě zubní destičky, z nichž jeden je fixován a druhý se používá k převrácení polotovaného produktu. Použitím hnětení může šroub podstoupit plastovou deformaci za vzniku požadovaného nití.
4. Tepelné zpracování
V mnoha situacích existují požadavky na tvrdost šroubů, takže tepelné zpracování je hlavním krokem k zajištění tvrdosti šroubů. Po tepelném zpracování může povrchová tvrdost a tvrdost jádra splňovat požadavky, což usnadňuje použití a plynule vyvrtené otvory.
5. Ošetření povrchu
Ošetřením povrchu šroubů lze zlepšit jejich funkci antikorózy a jejich vzhled může být krásnější. Obecně existují tři metody pro úpravu povrchu: elektroplatování, galvanizující hot a mechanické pokovování.
Po dokončení výše uvedených pět procesů se vyrábí hotové výrobky konvenčních samovahovacích šroubů. V pozdější fázi jsou samozřejmě také vyžadovány také inspekce kvality, screening defektů a sušení. Po dokončení těchto fází mohou být šrouby zabaleny do krabic a prodávány. Každý krok vyžaduje přísný dohled, aby kvalita šroubů dodávaných do rukou uživatele byla kvalifikována.
JAZYK