
Posádka zařízení montující 55palcový displej v nové kanceláři pokaždé narazí na stejnou zeď. Za sádrokartonovou zídkou není žádné dřevo, pouze tenkostěnný ocelový trn a držák byl dodán se šrouby do dřeva #8. Během týdne se displej prohýbá a šrouby se točí v příliš velkých dírách.
Kovové čepy jsou perfektně vrtatelné, ale pravidla se oproti dřevěnému rámování úplně mění. Krátká verze: limitujícím faktorem je zřídka vrták. To, co rozhoduje o tom, zda stěna zůstane pevná, je rozteč kolíků, kolik oceli odstraníte z stojiny, jak daleko je otvor od příruby a jaký spojovací prvek se do ní vrátí. Správně tyto čtyři a 20gauge přepážka ponese displej, bojler nebo řadu skříní bez stížností.
Stud Gauge je první věc, kterou je třeba zkontrolovat
Ocelové svorníky tvarované za studena se prodávají podle měřidla a měřidlo běží proti tloušťce: čím vyšší číslo, tím tenčí ocel. 25-gauge čep se ohne pod tlakem ruky, zatímco 12-gauge čep je konstrukční materiál, který během několika sekund otupí levný bit. Dva trny mohou vypadat zepředu identicky a lišit se trojnásobně tloušťkou stěny, proto si před výběrem upevňovacího prvku nebo velikosti vodícího otvoru ověřte měrku.
Digitální posuvné měřítko stojí méně než krabice šroubů a řeší otázku jedním sevřením na odkrytém konci. Tam, kde je kolík již zakrytý, vám magnet plus testování odolnosti proti světlu prozradí, zda používáte dělicí pažbu ráže 25 nebo 20, nebo 16 gauge a těžší strukturální pažbu.
| Čepové měřidlo | Nominální tloušťka | Typická povinnost | Praktický přístup k upevňovacím prvkům |
|---|---|---|---|
| 25 ga | 0,018 palce | Nekonstrukční vnitřní příčka | Šroub do sádrokartonu s jemným závitem s ostrým hrotem |
| 20 ga | 0,033 palce | Vnitřní příčka, lehký obklad | Samovrtné #6 až #8, jemný závit |
| 18 ga | 0,043 palce | Lehké konstrukční rámování | Samovrtání #8 s hrotem #2 |
| 16 ga | 0,054 palce | Rámování nosných stěn | Samovrtání #10 až #12 |
| 14 ga | 0,068 palce | Konstrukční, vysoce nosné rámování | Pilotní otvor, poté #12 až #14 |
| 12 ga | 0,097 palce | Těžké konstrukční rámování | Pilotní otvor, poté samořezný strojní šroub |
Kolik oceli můžete bezpečně odstranit
Každá díra v pavučině čepu je malým snížením její kapacity. Jediný otvor o průměru 1/4 palce vycentrovaný v 20-gauge pásu je normálně neškodný. Shluk 1palcových děr podél stejného čepu nebo díry, která se vplíží do příruby, je místem, kde se rámy začínají prohýbat a spoje sádrokartonu začínají praskat.
Konstrukční vedení pro ocel tvářenou za studena klade strop na nevyztužené otvory ve stojinách zhruba v polovině hloubky čepů a obecně ne více než asi 2-1/2 palce, podle toho, co je menší. Otvory by měly být umístěny uprostřed ve stojině s jasným okrajem od příruby a měly by být umístěny od sebe spíše než zarovnané ve svislé řadě. Materiál příruby a rohu by měl být zcela ponechán.
Maximální průměr nevyztužené stojiny podle hloubky čepu
Na nosném čepu nečtěte tyto údaje jako svolení. Tam, kde je nevyhnutelné proniknutí do vedení, bude technik obvykle vyžadovat výztužnou desku nebo patku čepu spíše než větší otvor.
Výběr správného spojovacího prvku pro připojení
Volba spojovacího prvku se řídí spíše spojením než čepem. Tři rodiny pokrývají téměř každou práci na stěně s kovovým rámem a cesta k rozhodnutí je krátká.
- co přikládáš?
- Kov na kov (dráha, držák, spona): samořezný šroub, miska nebo šestihranná podložka, #8 až #10
- Deska na kov (sádrokarton, opláštění, panel): ostrý hrot s jemným závitem na tloušťce 25; samovrtání na 20 gauge a těžší
- Těžký přípravek (displej, skříň, ohřívač vody): přes stojinu pomocí strojního šroubu a kovové páky nebo samořezného šroubu #12 s lepenou podložkou
- Jak tlustá je ocel?
- 25 až 20 gauge: žádný pilotní otvor, lehký tlak, nízká rychlost
- 18 až 16 gauge: vodicí otvor pouze pro větší průměry nebo skutečný vrták #2
- 14 až 12 gauge: nejprve vodicí otvor, poté samořezný strojní šroub s hrotem #3
Samovrtné šrouby jsou výchozím nastavením pro práci kov na kov. Mají svůj vlastní vrtací hrot, vyřezávají si vlastní díru a tvoří závit v jediném průchodu, což je důvod, proč #8 nebo #10 s hrotem #2 zvládá spojení dráha-svorník, spona-svorník a kolík-svorník z oceli o tloušťce 20 až 16.
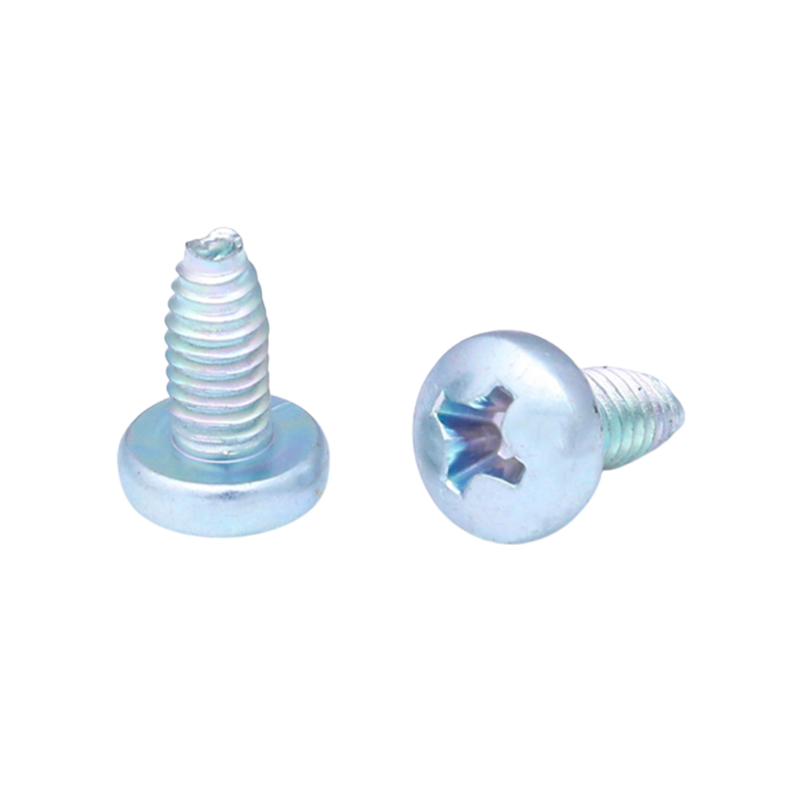
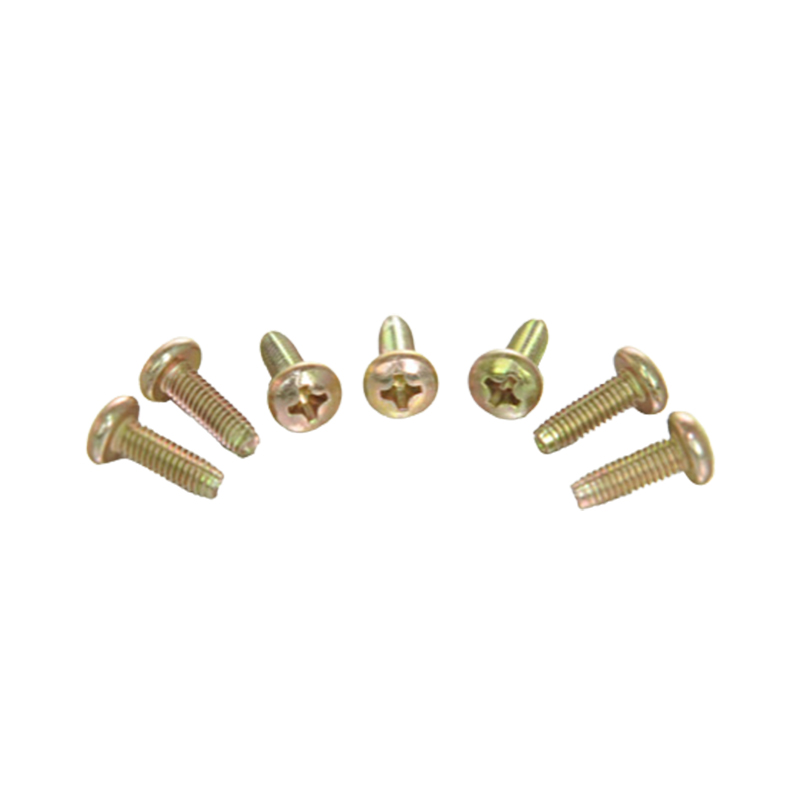
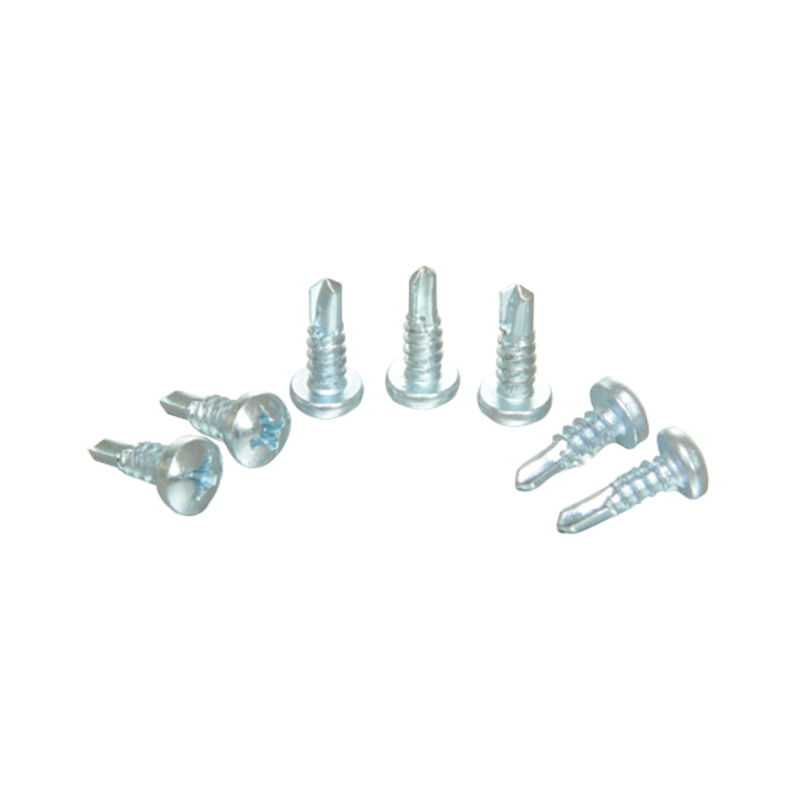 Samovrtný šroub s křížovou hlavou Pro montáž kov na kov tento samořezný šroub s křížovou hlavou vyřízne vlastní otvor a závit bez předvrtání, což šetří čas při opakovaném upevňování. Zobrazit produkt →
Tam, kde musí spoj odolávat vibracím, tvar uzamykacího závitu drží krouticí moment mnohem lépe než obyčejný samovrtný šroub a rozdíl se projevuje v menším počtu zpětných volání na konzolách zařízení a přístupových panelech.
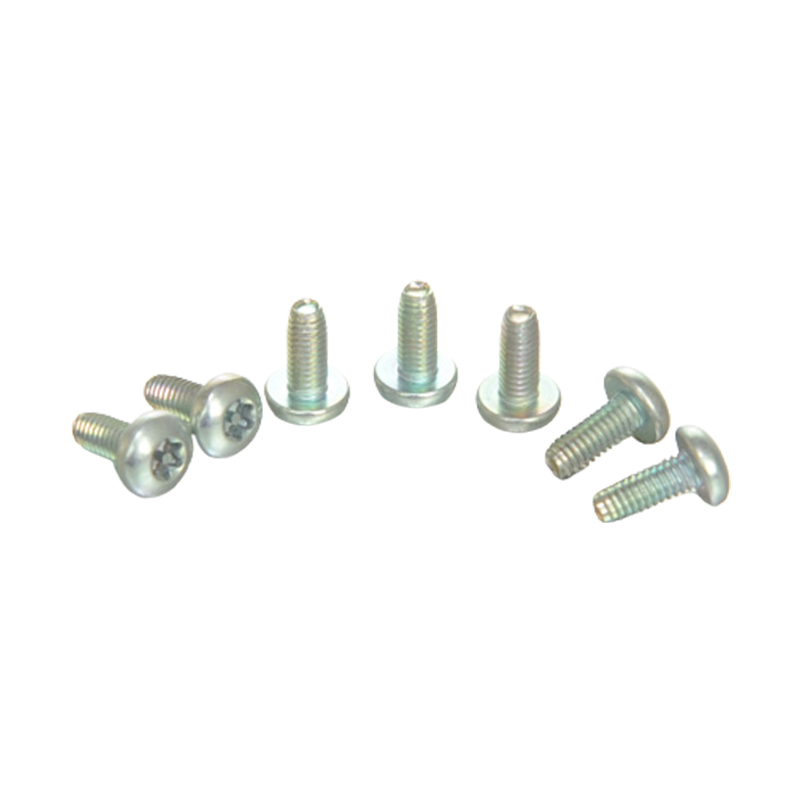
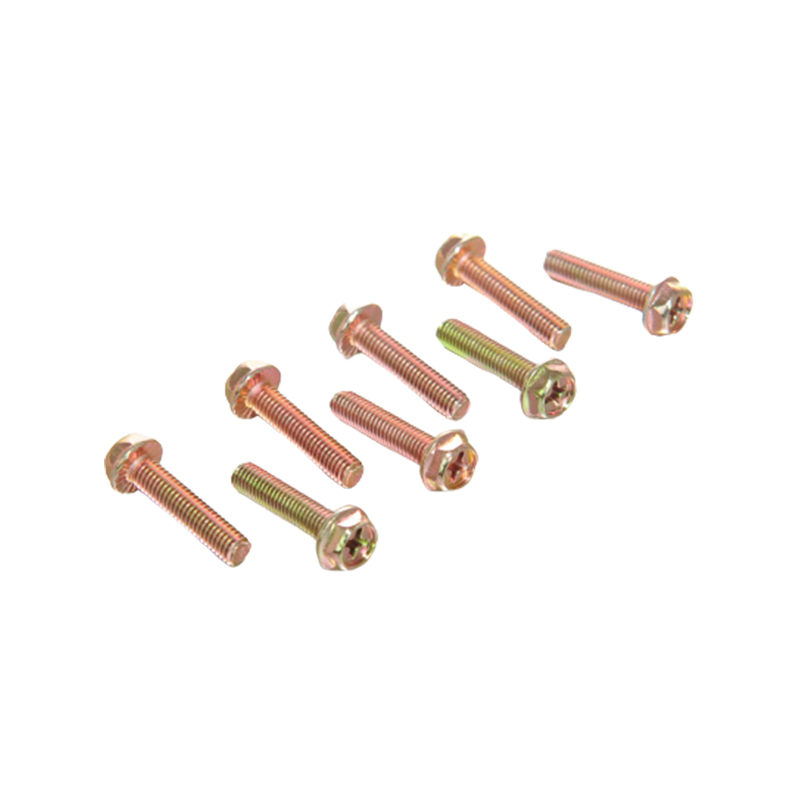
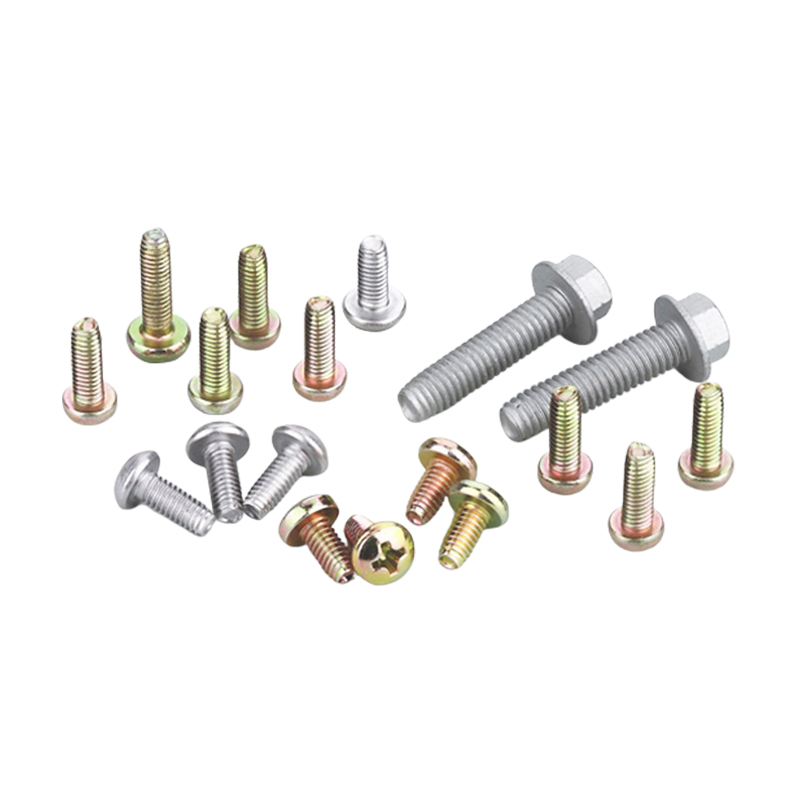 Kovové samořezné pojistné šrouby pro spoje náchylné k vibracím Tyto samořezné zajišťovací šrouby vytvářejí vlastní závity a odolávají uvolnění při vibracích, což je činí relevantními pro držáky zařízení a přístupové panely. Zobrazit produkt →
U držáků, které nesou skutečnou hmotnost, rozkládá přírubová podložka zatížení na širší plochu tenké oceli a výrazně snižuje možnost protažení hlavy.
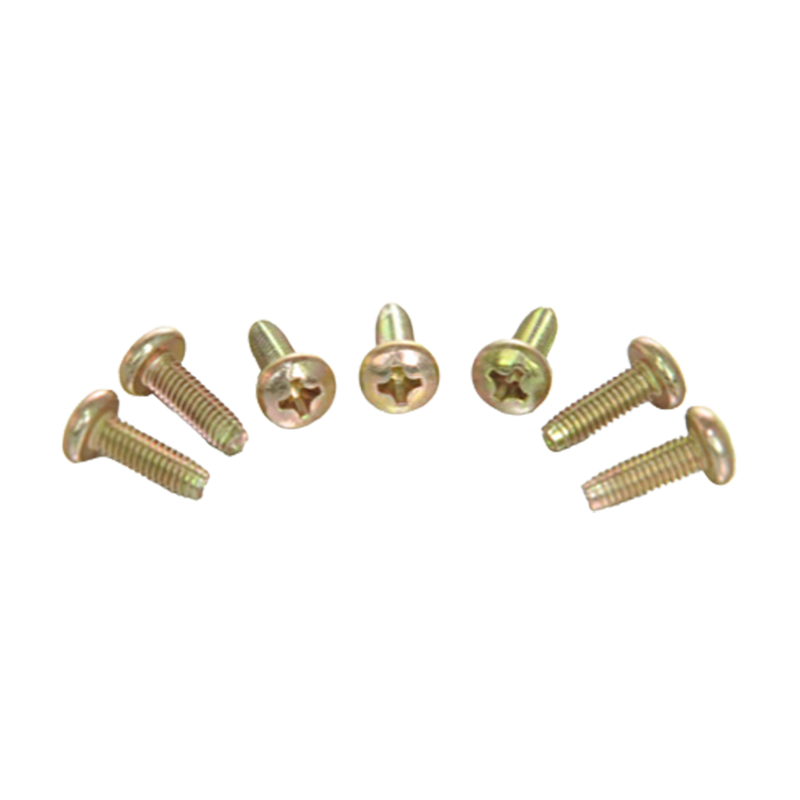
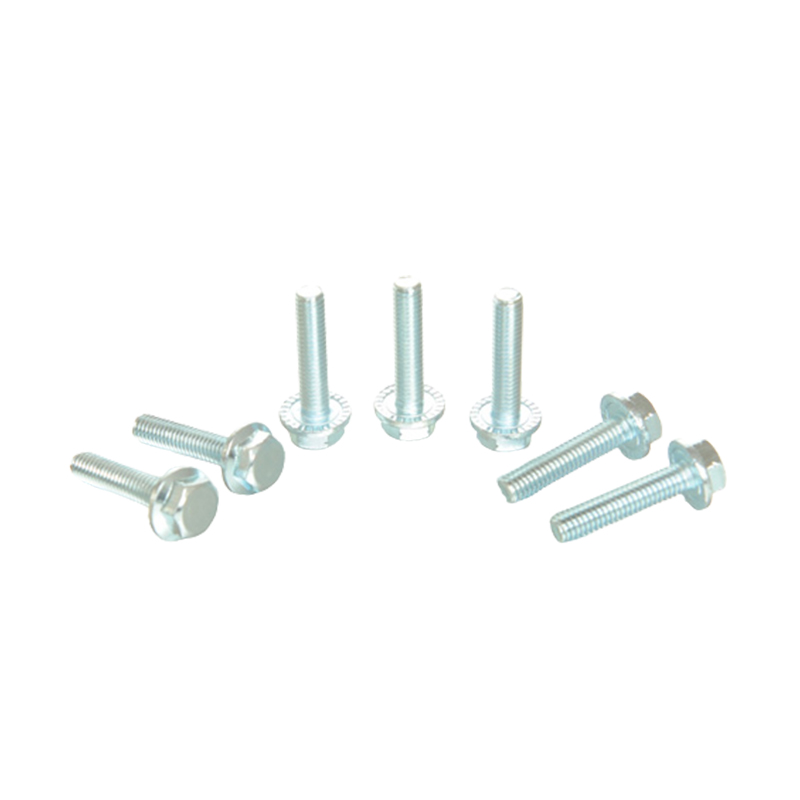
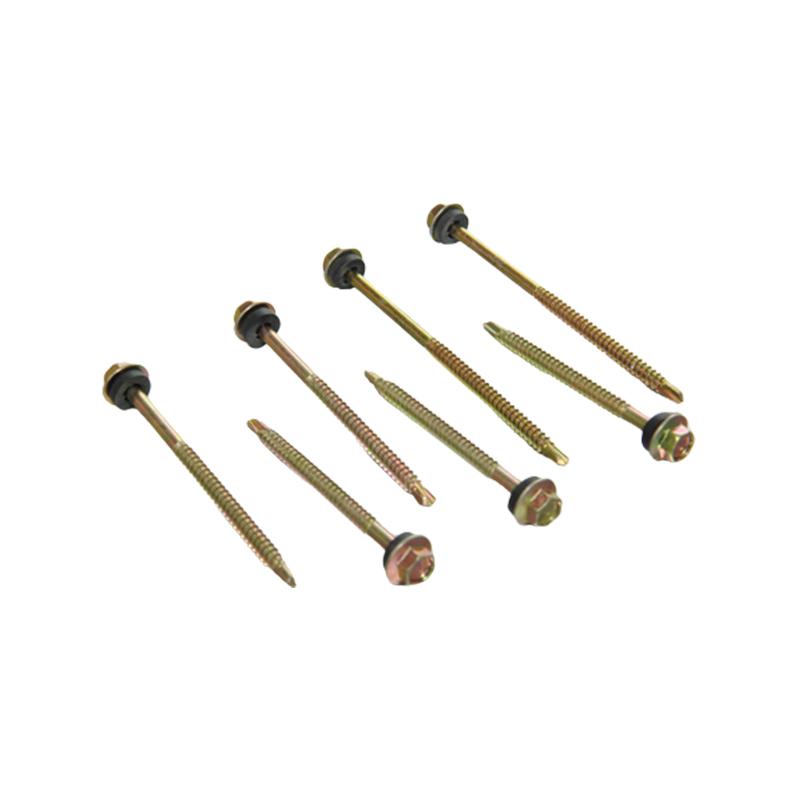 Šestihranná Příruba S Pad Samovrtnými šrouby Tento samořezný šroub se svou přírubovou hlavou a podložkou rozkládá zatížení a pomáhá utěsnit povrchy, takže je relevantní pro konzoly, které přenášejí hmotnost. Zobrazit produkt →
Hromadní nákupčí rychle zjistí, že dvě krabice stejné nominální velikosti se mohou na místě chovat velmi odlišně. Proměnné za tím jsou uvedeny v této příručce nákupem kvalitních samořezných šroubů .
Vrtání díry, krok za krokem
- Potvrďte, že cílem je čep, nikoli trubka nebo potrubí. Běžnou praxí je hledač svorníků pro detekci kovů a opatrný průzkumný otvor.
- Označte střed stojiny a zkontrolujte, zda je značka dobře umístěna mimo obě příruby.
- Vystřeďte značku, aby vrták nemohl projít po povrchu.
- Začněte malým pilotním vrtákem, zhruba 1/8 palce kobaltovým nebo stupňovitým vrtákem, při nízké rychlosti.
- Držte vrták kolmo. Stálý tlak bez bočního zatížení vytváří kulatý otvor; vikláním vzniká oválný, který nic nesvírá.
- Odstraňte otřepy z okrajů otvoru a zkontrolujte průměr, než se posunete o velikost nahoru.
- Zvětšit po malých krocích. Na tenké oceli nikdy neskákejte přímo na konečný průměr.
Pokud je přípravek těžký, vyvrtejte nejprve jeden čep, vyzkoušejte montáž držáku a teprve potom opakujte proces na druhém čepu. Nastavení nástěnné desky poté, co jsou tři otvory již v rámu, je nákladný způsob, jak se naučit rozložení.
Chyby, které oslabují rám
- Vrtání příruby nebo poloměru rohu místo stojiny. Toto je nejškodlivější zvyk v kovovém rámování.
- Zvětšení otvoru, protože upevňovací prvek nesedí. Místo toho zvolte správný průměr šroubu.
- Provrtání obou stěn čepu a ponechání oválného otvoru, který nezachycuje žádný závit.
- Skládejte otvory vertikálně do stejného čepu spíše než je rozdělujte.
- Přetažením samořezných šroubů na oceli 25 a 20 gauge, dokud nebudou proužky závitu.
- Vrtání rolety do neznámých dutin, kde mohou být kabely, potrubí nebo potrubí.
Žádná z těchto poruch není viditelná v den instalace. Projevují se jako prasklé spoje sádrokartonu, prověšený držák nebo upevňovací prvek, který nebude držet při druhém utažení.
Bity, rychlosti a točivý moment v praxi
Bity potažené titanem jsou nejčastějším zklamáním této práce. Povlak zvyšuje tvrdost povrchu, ale nedělá nic pro podkladovou rychlořeznou ocel, takže řezná hrana se na materiálu o tloušťce 16 po několika děrách otupí. Kobaltové bity a stupňovité vrtáky zvládají ocel tvářenou za studena mnohem důsledněji. Spouštějte malé kousky při zhruba 500 až 800 otáčkách za minutu s pevným, rovnoměrným tlakem, protože rychlý lehký průchod přehřívá hranu a ocel pod hrotem mechanicky zpevňuje.
Rázové utahováky jsou pohodlné, ale nemilosrdné na lehkých čepech. U 25 a 20 gauge příklepová akce zbavuje závity a prodlužuje otvory. Vrták vybavený spojkou nastavený na nízkou hodnotu krouticího momentu nebo pečlivé ovládání spouště vytváří mnohem spolehlivější sedlo a hlava šroubu by měla sedět v jedné rovině, aniž by drtila stojinu.
Kapka řezné kapaliny nebo lehkého oleje udrží vrták chladný a zanechá čistší okraj otvoru. Na tom záleží, když má upevňovací prvek k sevření pouze několik tisícin palce oceli.
Vrtání do kovových kolíků se snižuje na čtyři čísla: rozchod, průměr otvoru, vzdálenost od okraje a geometrii šroubu. Změřte měrku, udržujte otvor vystředěný ve stojině a hluboko pod polovinou hloubky čepu, nechte příruby nedotčené a spojte spojovací prvek se spojem. Udělejte to a ocel udrží přesně to, k čemu byla navržena.