
Držák se vrací z linky s jedním chybějícím spojovacím prvkem a jediným vodítkem je 4,6 mm otvor v ocelovém plechu. Vybírání M5, protože „vypadá správně“, je způsob, jak sestavy končí s odstraněnými závity, chrastícími kryty a vrácenými zárukami.
Zde je první závěr: průměr díry zužuje pole na jednoho nebo dva kandidáty, ale nikdy sám o sobě nepotvrdí velikost šroubu. Potřebujete další dva údaje, zda díra nese závity, a pokud ano, jaké je stoupání. Obyčejná díra funguje obráceně: je dimenzována ke šroubu podle poměru, nikoli k němu přizpůsobená.
Celá kontrola pomocí posuvného měřítka a závitoměru trvá asi deset minut a odstraní většinu dohadů, než kdokoli sáhne po výčepním boxu.
Nejprve se rozhodněte: Otvor se závitem nebo Obyčejný otvor
Závitový otvor je záporem šroubu. Průměr, který naměříte přes hřebeny závitu, se blíží hlavnímu průměru šroubu, takže závitový otvor M6 obvykle udává hodnotu mezi 5,9 a 6,0 mm. Obyčejná díra není nic negativního. Je to buď otvor s vůlí, vyvrtaný větší než šroub, nebo pilotní otvor, vyvrtaný menší, takže závitotvorný šroub si může proříznout svou vlastní dráhu.
To je důvod, proč může stejný otvor 4,6 mm ukazovat na M5 strojní šroub v přiléhavém otvoru nebo na 5 mm samořezný šroub v mírně poddimenzovaném pilotu. Tyto dva případy odděluje pouze přítomnost nebo nepřítomnost vláken.
- Projeďte krumpáčem kolem otvoru. Šroubovice, kterou cítíte, znamená strojový závit. Hladká, slabě leštěná stěna obvykle znamená, že byl zašroubován a později odstraněn závitotvorný šroub.
- Zkontrolujte výstupní stranu. Samořezné a samořezné šrouby často zanechávají malou vybouleninu nebo hvězdicovou trhlinu kolem výstupního otvoru v tenkém plechu.
- Hledejte náběhové zkosení. Pro závitový otvor je typický zkosený nebo zapuštěný vstup. Proražená díra obvykle žádnou nemá.
Změřte vrtání, než to spárujete
Chyby v tomto kroku se dědí při každém dalším kroku, proto měřte dvakrát a zapište si číslo.
- Nejprve odstraňte otřepy z otvoru. Stočený ret může přidat 0,2 mm ke čtení a posunout vás o jednu velikost nahoru.
- Použijte vnitřní čelisti posuvného měřítka a proveďte dvě měření po 90 stupních a poté je zprůměrujte. Nekulaté otvory jsou u děrovaných plechů běžné.
- Drž se dál od zahloubení a zkosení; měřte pouze válcovou část.
- Pod 3 mm není třmen spolehlivý. Použijte kolíkové měrky nebo měřidlo s malými otvory odečtené pomocí mikrometru.
- Zaznamenejte odečet na 0,05 mm a poznamenejte si tloušťku materiálu. Délka záběru je důležitá stejně jako průměr.
Jakmile budete mít číslo, porovnejte ho se standardním stolem místo se šroubem ležícím na lavici.
| Nominální velikost | Rozteč | Závitová vrtačka | Zavřete povolení | Volné povolení |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Pokud je otvor se závitem a otvor spadá mezi dvě jmenovité velikosti, rozteč ho usadí. Rozteč je vzdálenost mezi sousedními hřebeny a rozlišuje mnohem lépe než samotný průměr, zvláště tam, kde se metrické a palcové řady překrývají.
| Změřený otvor (mm) | Metrický kandidát | Palcový kandidát | Rozteč difference |
|---|---|---|---|
| 4,8 až 5,0 | M5 × 0,8 | č.10-24 UNC | 0,80 oproti 1,06 mm |
| 6,0 až 6,35 | M6 × 1,0 | 1/4"-20 UNC | 1,00 oproti 1,27 mm |
| 7,9 až 8,0 | M8 × 1,25 | 5/16"-18 UNC | 1,25 oproti 1,41 mm |
Nerezové díly si v této fázi zaslouží druhý pohled, protože zadření a volba rozteče se vzájemně ovlivňují: výběr velikosti a stoupání závitu pro šrouby z nerezové oceli sleduje stejnou logiku s přísnějšími limity.
Pravidlo poměru pro samořezné a závitořezné šrouby
Když je otvor hladký a šroub vyřezává svůj vlastní závit, je otvor dimenzován jako podíl hlavního průměru šroubu. Nejprve změřte šroub posuvným měřítkem a poté použijte poměr pro materiál.
Průměr vodícího otvoru jako podíl hlavního průměru šroubu podle materiálu
Tato okna jsou výchozími body, nikoli specifikacemi:
- Termoplasty: 0,75 až 0,85 hlavního průměru. Třídy plněné sklem sedí na spodním konci, protože při namáhání obruče snadněji praskají.
- Ocelový plech and aluminium: 0,85 až 0,90. Plech tenčí než 1 mm potřebuje úměrně větší otvor, aby se zabránilo roztržení.
- Tlakově litý hliník a zinek: 0,80 až 0,85, s ohledem na tloušťku stěny nálitku a vzdálenost od nálitku k okraji.
- dřevo: 0,70 až 0,80 u tvrdého dřeva, 0,60 až 0,70 u měkkého dřeva. Druhy a obsah vlhkosti tato čísla znatelně posunují.
Dva režimy selhání zachycují okno. Příliš malý otvor zvyšuje hnací moment, rozděluje plastové výstupky a stříhá malé šrouby na hlavě. Příliš velký otvor se na druhé sestavě protáhne a může snížit vytahovací sílu o třetinu nebo více. Před uvolněním nastavení do linky zašroubujte tři zkušební šrouby do odpadu ze stejného materiálu a tloušťky.
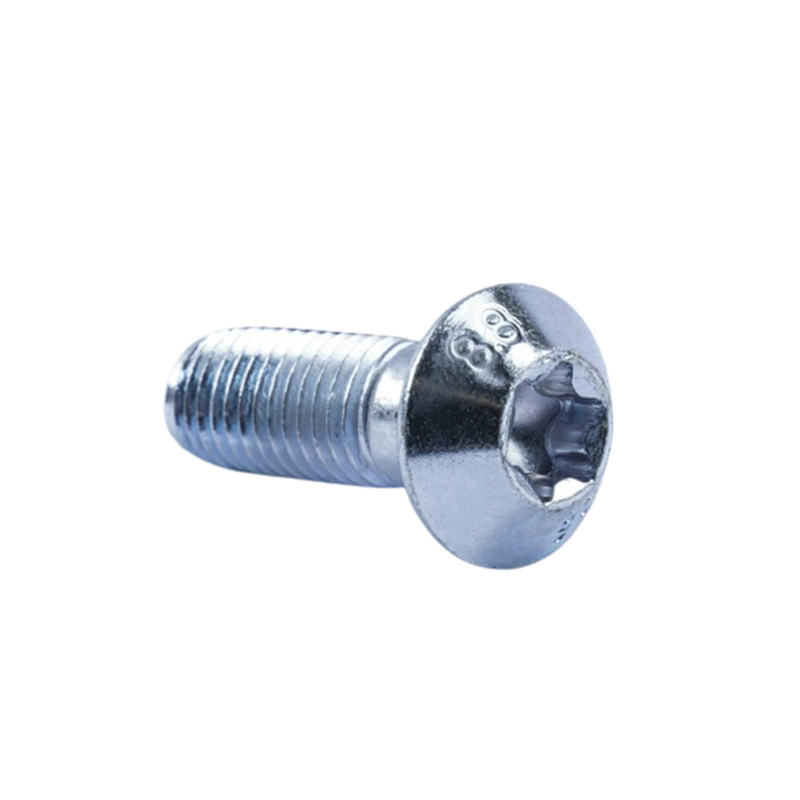
 Samořezný pojistný šroub s křížovou hlavou Pro plechové sestavy tento šroub s křížovou drážkou s čočkovou hlavou kombinuje samořezné závity se zajišťovacím výkonem a rozkládá zatížení svorky na širší plochu. Zobrazit produkt →
U plechu je obvyklou volbou závitotvorný šroub s křížovou drážkou s válcovou hlavou: hrot začíná kolmo ve vyvrtaném vodicím čepu a válcová hlava rozkládá svěrné zatížení na širší plochu, než by tomu bylo u zapuštěné hlavy.
Když je díra příliš velká, odizolovaná nebo opotřebovaná
Pokud otvor měří více než zhruba 1,2násobek jmenovitého průměru šroubu, původní upevňovací prvek nebude držet. Možnosti, seřazené podle úsilí a ceny:
- Zvyšte o jednu velikost a znovu klepněte. Udržujte alespoň jeden celý průměr závitu materiálu kolem otvoru a před vrtáním zkontrolujte vzdálenost od okraje.
- Nainstalujte závitovou vložku. Obnovuje původní velikost šroubu a je standardní opravou pro hliníková a hořčíková pouzdra.
- Použijte lisovací nebo nýtovací matici. Nejlépe na plechu od 0,8 do 2 mm, kde není dostatek stěny pro spolehlivý závit; příruba roznáší zatížení místo toho, aby jej soustředila na dva nebo tři závity.
- Naplňte a znovu vyvrtejte. Svařování, pájení natvrdo nebo strukturální epoxid následovaný novým otvorem, který se používá, když je díl drahý nebo když oprava musí být neviditelná.
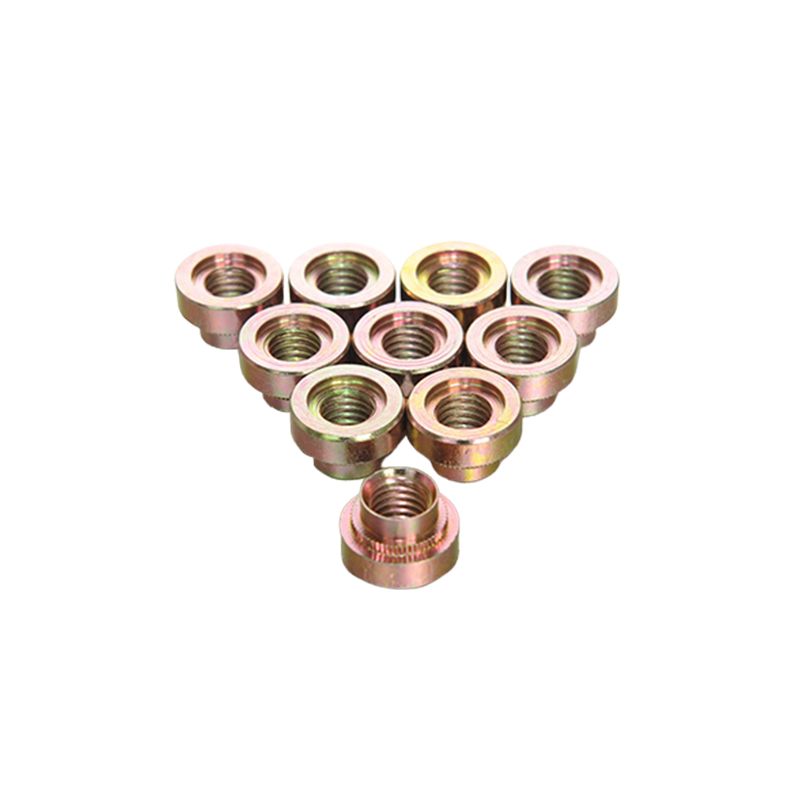
 Přítlačná nýtovací matice M3 pro tenké plechy Zalisovaná závitová matice pro upevnění tenkým plechem, navržená tak, aby se zapustila do substrátu a poskytla trvalý, standardní šroubový spojovací bod bez přidání velké tloušťky. Zobrazit produkt →
Na tenké plechy je zatlačovací matice obvykle nejlevnější trvalou fixací a protilehlý šroub zůstává standardní katalogovou položkou spíše než speciální.
Vložte velikost na papír
Zpětné inženýrství šroubu z díry je pro opravu v pořádku. Je to špatný podklad pro výrobní výkres, protože další, kdo bude měřit stejnou díru, dostane trochu jiné číslo. Popisek napište do objednávky, kterou si dodavatel přečte:
- Jmenovitý průměr a rozteč, například M5 × 0,8.
- Délka pod hlavou a standard, podle kterého se měří.
- Styl hlavy, typ pohonu a jakákoli konfigurace podložek.
- Třída materiálu a vlastnosti.
- Povrchová úprava a požadavek na korozi, jako je uvedený počet hodin neutrálního solného postřiku.
- Rozhodující norma (ISO, DIN, ANSI/ASME, GB) a jakákoli odchylka od ní.
 Vlastní nestandardní šroub s plochou hlavou Vlastní spojovací prvek s plochou hlavou pro otvory, které neodpovídají katalogovým velikostem, nabízí širší kontaktní plochu pro rozložení tlaku v přesných sestavách nebo sestavách náchylných k vibracím. Zobrazit produkt →
Když se měřená díra nezobrazuje čistě na katalogovou velikost, je nestandardní šroub obvykle levnější než opětovné obrobení díry, zejména u dílů, které již prošly fází obrábění.
Sourcing the Screw in Volume
Přizpůsobení šroubu otvoru je konstrukční úkol. Udržet tuto shodu stabilní u milionu dílů je výrobní záležitostí. O tom, zda fit přežije objem, rozhodují tři body:
- Rozměrová konzistence. Hlavní tolerance průměru a stoupání na šroubu musí být dostatečně těsné, aby vodicí otvor vyladěný na vzorku stále fungoval na desetitisícině.
- Stabilita materiálu a povrchové úpravy. Změna tloušťky povlaku, zejména zinkové vločky nebo galvanicky pokovený zinek, posouvá efektivní průměr o několik setin milimetru a může přeměnit dobré uložení v uložení s přesahem.
- Zdokumentovaná kontrola. Spíše než po reklamaci si vyžádejte zprávy o rozměrech, údaje o točivém momentu a vytažení, výsledky solné mlhy a prohlášení RoHS se zásilkou.
Výrobce pracující podle norem GB, DIN, ISO a ANSI/ASME může mít jeden výkres na několika trzích, což je důležité, když se stejná sestava vyrábí v Evropě a Asii. Stojí za to zkontrolovat celý rozsah samořezných šroubů podle vašeho nastavení pilotního otvoru a vyžádání šarží vzorků odebraných ze stejné výrobní série místo ze skladu.
Posuvné měřítko, měrka stoupání a standardní stůl vyřeší téměř každý případ: změřte vrtání, rozhodněte, zda je závitové nebo hladké, potvrďte stoupání a poté porovnejte se stolem, než se dotknete závitníku nebo šroubovací nádoby. Deset minut měření je pokaždé levnější než vrácená dávka.